

Понимание основ производства и проектирования пружин
Пружины являются важными механическими компонентами, разработанными для поглощения, хранения и высвобождения механической энергии за счет эластичной деформации. Понимание как изготавливаются пружины начинается с освоения базовых инженерных принципов и механического поведения. В качестве профессионального производителя и поставщика механических пружин мы оптимизируем каждый этап процесса производства пружин чтобы соответствовать высоким требованиям эксплуатации в различных промышленных сферах по всему миру.
Как работают пружины и основные факторы проектирования
Пружины работают по закону Гука в пределах их пропорционального эластичного предела: приложенная сила прямо пропорциональна полученному смещению или деформации. При нагрузке материал испытывает контролируемое сдвиговое или растяжное напряжение, возвращаясь к своей исходной геометрии после снятия нагрузки.
Инженеры должны рассчитывать ключевые параметры проектирования, чтобы обеспечить надежный цикл службы и производительность:
- Диапазон нагрузки и деформации: Максимальная рабочая сила, необходимая при определенных сжатых, вытянутых или повернутых положениях.
- Эксплуатационная среда: Экстремальные температуры, воздействие атмосферы, химические контакты и частоты динамического циклирования.
- Габаритные ограничения: Общий физический диапазон, включая внешний диаметр (OD), внутренний диаметр (ID), размер отверстий и зазоры в стержне.
- Пороги напряжений: Избегание пластической деформации за счет поддержания максимальных рабочих напряжений значительно ниже эластичного предела материала.
Стандартная терминология в инженерии пружин
Точная производственная практика требует последовательной технической номенклатуры на чертежах и в настройках инструментов:
| Термин | Символ | Определение |
|---|---|---|
| Диаметр проволоки | d | Измеряемая калибровка или толщина исходного материала пружинной проволоки. |
| Внешний диаметр | OD | Максимальная внешняя ширина по внешним граням витков. |
| Средний диаметр | D | Диаметр от центра до центра витков пружины (OD - d). |
| Индекс пружины | C | Соотношение среднего диаметра к диаметру проволоки (D / d), определяющее удобство производства. |
| Свободная длина | L0 | Общая длина пружины в ненагруженном состоянии. |
| Активные витки | na | Конкретные витки, которые активно поглощают деформацию и накапливают энергию. |
| Коэффициент жесткости пружины | k | Мера жесткости, выраженная как нагрузка на единицу деформации (например, Н/мм или фунтов/дюйм). |
| Шаг | p | Аксialное расстояние, измеренное от центра до центра соседних активных витков. |
Общие материалы, используемые для изготовления пружин
Выбор правильной проволоки — основа понимания того, как изготавливаются пружины. На наших предприятиях мы подбираем химический состав сплава в соответствии с рабочей нагрузкой, частотой циклов и рабочей средой, чтобы обеспечить надежную механическую работу.
Высокоуглеродистые и легированные стальные пружины
Углеродистые и легированные стали представляют собой основные материалы в процессе производства пружин благодаря своей высокой прочности на растяжение и экономической эффективности.
- Музыкальная проволока (ASTM A228): Сталь с высоким содержанием углерода, обладающая исключительной прочностью на растяжение и однородными свойствами. Она выдерживает высокие нагрузки при повторяющихся динамических воздействиях в стандартных условиях эксплуатации.
- Проволока с твердым натяжением: Экономичная углеродистая сталь, идеально подходящая для низконагруженных статических применений, где высокая усталостная долговечность не является критической.
- Проволока в масляной закалке: Материал предварительно термообработанный, обычно используемый для более толстых диаметров проволоки и общих механических механизмов.
- Хром-хромплатина и хром-ванадий: Премиальные легированные стали, разработанные для сопротивления ударным нагрузкам, высокой выносливости при высоких нагрузках и умеренной температурной стойкости.
Нержавеющая сталь и коррозионностойкие сплавы
Когда в приложениях требуется устойчивость к влаге, химическому воздействию или санитарным требованиям, мы используем нержавеющие сплавы. Для точных применений, требующих строгой термической или экологической стойкости, наши нержавеющей стали сжатия пружины обеспечивают стабильную прочность при растяжении в условиях интенсивных циклов эксплуатации.
- Группы 302 и 304: Общепромышленные аустенитные нержавеющие стали, обеспечивающие надежную коррозионную стойкость и стабильные пружинные свойства для промышленного оборудования.
- Grade 316: Сформулированы с молибденом для повышения сопротивляемости хлоридам, что делает их стандартом для морской, пищевой обработки и химической промышленности.
- 17-7 PH: Закаленные осадочные нержавеющие стали, сочетающие отличную прочность с высокой усталостной характеристикой при повышенных температурах.
Специализированные цветные металлы и суперсплавы
Экстремальные условия — включающие сильное тепло, агрессивные подводные условия или немагнитные требования — требуют использования цветных металлов и никелевых суперсплавов. Выбор подходящего сорта проволоки из нашего обширного руководства по материалам и выбору пружин обеспечивает сохранение эксплуатационной целостности компонентов без преждевременного релаксации.
- Медные сплавы (фосфористая бронза и бериллиевая медь): Немагнитные материалы, обеспечивающие электропроводность и сопротивление искрам для электрических выключателей и приборных сборок.
- Inconel (например, Inconel 718, X-750): Высоколегированные никелевые суперсплавы, разработанные для сопротивления окислению и сохранения прочности при экстремальных температурах, таких как турбомашины и системы выхлопа.
- Monel и Hastelloy: Высокоспециализированные коррозионностойкие сплавы, созданные для выживания при воздействии фтористого водорода, кислых газов и агрессивных морских условий.
Методы холодной и горячей намотки
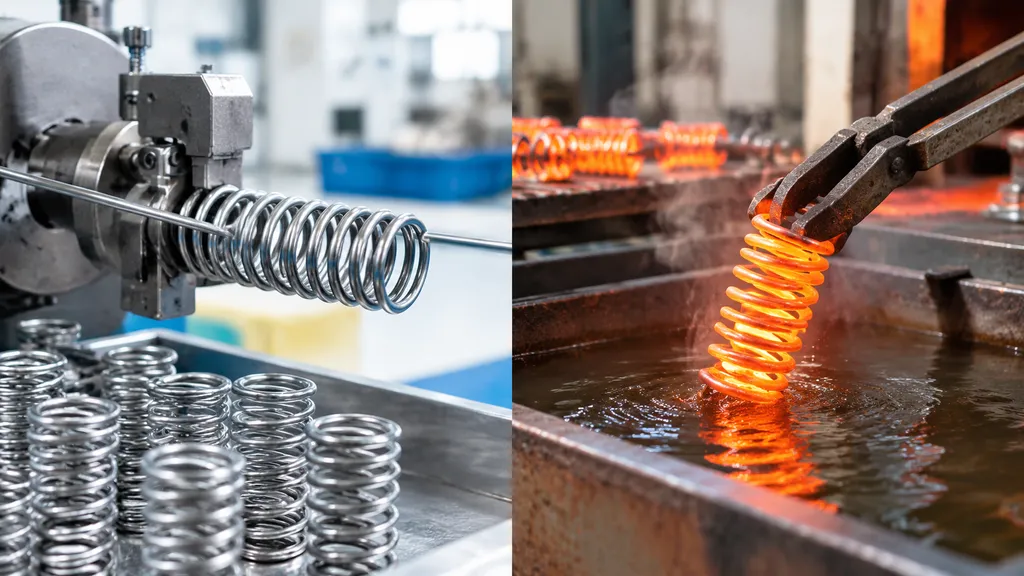
При изучении процесса изготовления пружин основное различие в производстве сводится к температуре. Два основных метода формовки в процессе производства пружин — холодная намотка и горячая намотка. Диаметр проволоки, твердость материала и конечный профиль нагрузки определяют, какой подход обеспечивает наилучшую производительность.
Холодная намотка для пружин малого и среднего калибра
При холодной намотке предварительно закаленная проволока подается прямо в автоматическую формовочную установку при комнатной температуре. Мы направляем материал через подающие ролики прямо в точки изгиба и на осевые штифты для создания спиралей.
- Высокоскоростная точность: Современные системы ЧПУ для намотки справляются с холодной намоткой проволоки на высокой скорости с точными размерами.
- Целостность материала: Поскольку исходная проволока уже протянута и термически обработана, холодная намотка сохраняет высокую прочность на растяжение без необходимости полного аустенитирования позже.
- Применение: Идеально подходит для клапанных пружин, электроники, автомобильных компонентов и стандартных крепежных изделий. В качестве профессионального производителя и поставщика механических пружин мы используем холодную намотку в различных линейках продукции, работая как надежный производитель компрессионных пружин для индивидуальных и серийных пружин.
Горячая намотка для тяжелых промышленных пружин
Когда диаметр проволоки становится слишком толстым для обработки при комнатной температуре, вступает в действие горячая намотка. Тонкие стальные сплавы нагреваются в промышленной печи до пластичного состояния перед входом в намоточный матриал.
- Обработка: Нагрев смягчает сплав, предотвращая микротрещины при изгибах с малым радиусом на тяжелых заготовках.
- Формование на оправке: Горящая заготовка плотно обвивается вокруг вращающегося штока, после чего быстро охлаждается в масле для закрепления твердости.
- Тяжелые применения: Распространены в подвесках грузовых вагонов, дробилках для горной промышленности, нефтяном оборудовании и массивных сельскохозяйственных узлах. Для высоконагруженных структурных применений ознакомьтесь с нашими практике по направляющим тяжёлых пружин сжатия и применению чтобы подобрать размеры катушек в соответствии с требованиями нагрузки.
Ключевые различия и критерии выбора метода
Выбор между холодным и горячим методом зависит от поперечного сечения проволоки, объема потребностей и условий динамической нагрузки:
| Параметр | Холодное наматывание | Горячее наматывание |
|---|---|---|
| Температура материала | Комнатная температура | Нагретый (обычно 800°C до 1000°C) |
| Диаметр проволоки диапазон | Обычно менее 16 мм (5/8 дюйма) | Обычно более 16 мм до 75+ мм |
| Производственная скорость | Быстрая автоматизация высокого объема | Медленнее, пакетное или полуавтоматическое |
| Термическая обработка после формовки | Релаксация напряжений при низкой температуре | Полное закаливание и отпуск |
| Допуски | Очень точный контроль шага и диаметра | Более широкие промышленные допуски |
- Выбрать холодное наматывание когда важна точность, циклы и гладкая поверхность.
- Выбрать горячее наматывание когда грузоподъемность при натяжении, диаметр толстого материала и поглощение ударных нагрузок превосходят ограничения по компактному пространству.
Пошаговый процесс производства пружин
Понимание того, как изготавливаются пружины, сводится к овладению точностью, физикой и теплом. Мы являемся профессиональным производителем и поставщиком механических пружин, и наш цех сосредоточен на превращении сырой пружинной проволоки в прочные, высокоэффективные механические детали через повторяемый и строго контролируемый ряд этапов.
Каждый этап процесса производства пружин напрямую определяет, как компонент будет вести себя под давлением, как долго он прослужит и насколько безопасно он будет работать в сборке.
Катание и формование проволоки
Всё начинается с подачи сырой проволоки прямо в формовочные инструменты. В установках холодного формования мы подаём намотанную проволоку в современную ЧПУ-станцию для намотки:
- Руководства по инструментам: Вальцы проталкивают проволоку через направляющие штифты к точкам намотки, которые заставляют металл образовывать равномерные петли.
- Контроль шага и диаметра: Автоматические резаки и инструменты для регулировки шага задают расстояние между витками, внешний диаметр и общую свободную длину в реальном времени.
- Универсальность: В зависимости от настроек, этот этап производит открытые спиральные паттерны сжатия, плотно намотанные удлинительные тела или сложные крутильные ножки.
Правильное выполнение этапа формовки требует строгого соответствия нашим пружинным гидом по компрессии типов, материалов и характеристик чтобы обеспечить совпадение шага, диаметра и активных витков с чертежом перед запуском полномасштабного производства.
Термическая обработка и снятие напряжений
Гибка проволоки холодом вводит значительный остаточный стресс в кристаллическую структуру металла. Без термической обработки пружина деформировалась бы или сломалась под первоначальными нагрузками.
- Отпуск при нагреве: Пружины проходят через непрерывные конвейерные печи или посевные печи при контролируемых температурах.
- Стабилизация решетки: Тепло снимает механическое напряжение, вызванное намоткой, без понижения твердости проволоки ниже требуемой рабочей.
- Размерная стабильность: Этот термический процесс "фиксирует" геометрию, закрепляя шаг и диаметр, чтобы пружина возвращалась к заданной свободной длине после циклов эксплуатации.
Обработка концов и выравнивание
Для конструкций сжатия, которые должны лежать плоско и равномерно распределять нагрузку по контактным поверхностям, обработка концов является необходимой:
- Вертикальное выравнивание: Пружины загружаются в вращающиеся диски-носители, которые проходят между противоположными шлифовальными кругами.
- Плоские поверхности опорных концов: Процесс шлифует кончик конечных витков до квадратной формы, перпендикулярной центральной оси.
- Анти-скручивание: Обработанные концы удерживают пружину вертикально во время сжатия, предотвращая боковое скручивание и неравномерные пики напряжения.
Инженеры, закупающие эти детали, часто полагаются на опытных специалистов поставщикам пружин сжатия для индивидуальных размеров и материалов для определения, действительно ли приложению нужны обработанные концы или стандартные закрытые витки подойдут.
Обработка ударным забиванием для сопротивления усталости
Когда пружины подвергаются миллионам циклов сжатия или изгиба, поверхностная усталость является основным механизмом отказа. Обработка ударным забиванием действует как механическая броня против трещин:
- Высокоскоростной взрыв: Готовые пружины обрабатываются взрывом внутри закрытой камеры с мелкими, однородными стальными или керамическими шарами.
- Компрессионный слой: Каждое воздействие действует как миниатюрный молоток, оставляя небольшие вмятины, которые создают постоянный слой сжимающего напряжения на поверхности проволоки.
- Предотвращение трещин: Поскольку усталостные трещины обычно возникают в точках напряжения на поверхности, этот компрессионный слой нейтрализует растягивающее напряжение, значительно увеличивая срок службы при динамической эксплуатации.
Обработка поверхности, гальваника и защитные покрытия
Когда спрашивают, как изготавливают пружины для выдерживания тяжелых условий эксплуатации, ответом является обработка поверхности. После намотки и термической обработки финальные операции защищают от коррозии, снижают трение и предотвращают преждевременный отказ при непрерывных циклах работы.
Гальваника и окраска, устойчивые к коррозии
На металлические основы наносят металлическое покрытие и специальные краски для защиты от влаги, химикатов и повседневного износа. Эти покрытия создают непроницаемый барьер для активных витков:
- Цинковое покрытие: Обеспечивают жертвенную защиту, часто в сочетании с прозрачными, желтыми или черными хроматами пассивации.
- Никель и хром: Обеспечивают высокую твердость, снижение трения и превосходную стойкость к коррозийным жидкостям.
- Промышленные эмалевые покрытия: Экономичный способ защиты крупных промышленных узлов от воздействия внешней среды.
Правильное нанесение предотвращает гидрогенное хрупкое разрушение во время циклов кислотной очистки и электроосаждения, сохраняя структурную целостность стали.
Порошковое покрытие и химическая обработка поверхности
Для тяжелых условий эксплуатации, требующих надежной защиты и гибкой цветовой маркировки, используют сухие полимерные смолы и химические преобразовательные покрытия, обеспечивающие долговечное покрытие:
- Электростатическое порошковое покрытие: Создает толстый, устойчивый слой, который гнется вместе с пружиной без трещин, отслаивания или шелушения.
- Чёрный оксид: Обеспечивает мягкую коррозионную стойкость при строгом соблюдении размеров без накопления размеров.
- Фосфатные покрытия: Действуют как грунтовка для красок и сохраняют защитные масла на поверхностях с высоким уровнем контакта.
Выбор подходящей отделки соответствует конкретным условиям эксплуатации, как подробно описано в нашем руководстве по пружинам сжатия охватывающем промышленные применения и рабочие пределы.
Предварительная настройка для предотвращения оседания в процессе эксплуатации
Предварительная настройка — также называемая снятием зазора или холодной настройкой — обеспечивает высокую стабильность нагрузки до того, как пружина попадет в эксплуатацию:
- Твердая компрессия: Мы сжимаем пружину до твердого состояния, вызывая контролируемую пластическую деформацию внешних волокон проволоки.
- Выравнивание остаточных напряжений: Процесс создает полезные остаточные напряжения, которые прямо противодействуют будущим рабочим нагрузкам.
- Удержание длины: Устранение потери начальной длины гарантирует, что готовая деталь сохранит свою свободную длину и заданный силовой профиль при высоких и повторяющихся циклах деформации.
Стандарты контроля качества и испытаний
Мы подтверждаем каждый этап нашего процесса производства пружин строгими испытаниями. Как профессиональный производитель и поставщик механических пружин, мы гарантируем, что каждая деталь соответствует строгим механическим требованиям перед отгрузкой. Понимание того, как изготавливаются пружины, означает понимание проверок качества, которые обеспечивают их работу под высокими нагрузками.
Проверка размеров и допусков
Точная геометрия обеспечивает плавную работу внутри узлов. Мы проверяем все критические размеры непосредственно в цехе:
- Свободная длина и внешний/внутренний диаметр: Высокоточные цифровые штангенциркули и микрометры проверяют критические габаритные размеры.
- Шаг и активные витки: Автоматизированные оптические системы подтверждают шаг витков и общее количество витков.
- Перпендикулярность и квадратность: Прецизионные калибры гарантируют, что шлифованные концы лежат ровно и обеспечивают сбалансированное линейное усилие.
Испытания на нагрузку и деформацию
Испытание на нагрузку подтверждает, что каждая пружина обеспечивает предполагаемое механическое сопротивление на протяжении всего рабочего хода. Цифровые испытательные стенды циклически нагружают пружину для измерения усилия в заранее определенных точках деформации, сопоставляя критические параметры сжатия пружины.
| Параметр контроля | Метод измерения | Функциональное назначение |
|---|---|---|
| Коэффициент упругости пружины (k) | Многоточечные датчики прогиба под нагрузкой | Проверяет усилие, создаваемое на миллиметр хода |
| Высота твёрдости | Испытание на сжатие при полной деформации | Обеспечивает отсутствие спиральной связки или постоянной деформации при максимальном ходе |
| Высота нагрузки | Цифровая проверка датчика нагрузки | Подтверждает целевую силу в точных рабочих позициях |
Анализ усталости и растяжимой прочности
Для прогнозирования срока службы мы оцениваем, как сырье и структуры холодной намотки справляются с динамическими нагрузками:
- Усталость при высокоскоростных циклах: Испытательные установки циклически нагружают пружины миллионы раз с высокой частотой, моделируя многолетнюю работу в полевых условиях.
- Испытание на растяжение: Разрушающее тестирование на растяжение обеспечивает соответствие сырой проволоки и сформированных крючков максимальным пределам разрывной нагрузки.
- Обнаружение дефектов: Неконтактное тестирование выявляет микроскопические трещины, проблемы с швами или поверхностные повреждения перед финальной упаковкой.
Производство различных типов пружин
Понимание процесса изготовления пружин требует учета конкретных механических требований каждого дизайна. Мы являемся профессиональным производителем и поставщиком механических пружин, и наши производственные линии используют различные инструменты и методы формовки для достижения целевых механических характеристик в различных конфигурациях.
| Тип пружины | Основной метод формовки | Ключевой фокус производства |
|---|---|---|
| Сжатие | Холодное наматывание проволоки на CNC-станке | Однородность шага, диаметр спирали и выравнивание концов |
| Расширение | Непрерывное наматывание с формированием петли/крючка | Начальный контроль натяжения и выравнивание крюка |
| Вависимость | Многосекционное ЧПУ формование проволоки | Углы ног, радиусы изгиба и крутящий момент при прогибе |
Производство пружин сжатия
Стандартный процесс изготовления пружин открытого типа в основном основан на автоматическом холодном формовании. Круглая или фигурная проволока подается непосредственно в высокоскоростной ЧПУ намоточную машину, где точные направляющие иглы отклоняют материал для определения шага, внешнего диаметра и количества активных витков. Для получения подробных технических характеристик и правил проектирования обратитесь к нашему руководством по индивидуальным пружинам сжатия.
- Контроль шага и диаметра: Автоматические датчики отслеживают в реальном времени свободную длину и диаметр во время намотки.
- Обработка концов: Концы формируются закрытыми, открытыми или шлифованными плоскими в зависимости от требований к стабильности. Работа с специализированным производитель пружин сжатия обеспечивает равномерную поверхность посадки за счет точной шлифовки концов.
Производство пружин растяжения и формование концовых крюков
Пружины растяжения изготавливаются с плотно намотанными активными витками, которые накапливают энергию при растягивающих нагрузках. Процесс требует установления сильного начального натяжения во время намотки, чтобы витки оставались вместе до тех пор, пока внешняя сила не разорвет их.
- Производство крючков и петлевых тканей: Интегрированные станки для обработки формируют концы в машинные петли, боковые крючки или перекрестные центральные петли сразу после намотки.
- Баланс напряжений: Поскольку крючки выдерживают интенсивные локализованные напряжения, радиусы формируются под строгим контролем, чтобы исключить микротрещины на переходах изгибов.
Крутильные и индивидуальные специальные пружины
Крутильные пружины обеспечивают вращательную силу за счет специальных ног, выступающих из корпуса. Их производство требует многоосевого оборудования для гибки проволоки, способного выполнять сложные изгибы в трех измерениях.
- Геометрия ног: Прямые, крючковидные или индивидуально изогнутые ноги формируются в непрерывной последовательности для соответствия конкретным точкам крепления.
- Направление намотки: Элементы наматываются плотно, в направлении по часовой или против часовой стрелки, специально разработаны для более плотной намотки при приложении крутящего момента.
- Специальные варианты: Двойные крутильные и формы из проволоки с индивидуальной формой следуют тем же строго контролируемым параметрам изгиба, чтобы обеспечить точное угловое отклонение под нагрузкой.


